CoreIPC 産業用コンピューティング ソリューション

食品検査用ビジョンシステム: 確実な品質管理を実現する食品検査ビジョンコンピュータ
エグゼクティブサマリー
食品検査ビジョン システムは、自動外観検査のための産業用コンピューティング基盤を提供します。, 汚染検出, 梱包確認, ラベルチェック, 食品製造における品質トレーサビリティと.
食品生産には、原材料の取り扱い全体にわたって一貫した品質管理が必要です, 処理, 梱包, ラベリング, 並べ替え, そして最終出荷. 欠陥には異物が含まれる可能性があります, カラーバリエーション, 破損した製品, 間違ったラベル, シールがありません, 梱包上の欠陥, フィルレベルの問題, または汚染リスク.
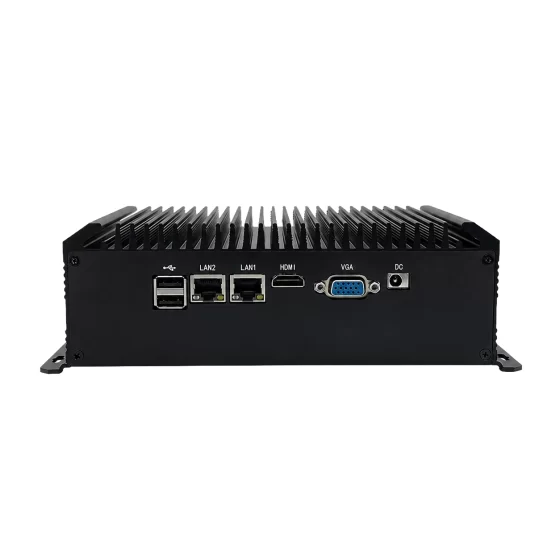
産業用コンピュータまたは組み込みコンピュータは、食品検査ビジョン システムのローカル処理プラットフォームとして機能します。. カメラから画像データを受信します, 検査ソフトウェアまたは AI モデルを実行する, PLCおよびコンベアと通信します, 検査記録を保管する, データを MES にアップロードします, 品質管理システム, または実稼働データベース.
標準的な商用 PC との比較, 産業用コンピュータは工場環境により適しています. 安定した動作を提供します, 柔軟な I/O, 頑丈な機械設計, ファンレスオプション, 信頼性の高いネットワーク, 長いライフサイクルのサポート.
食品メーカー様向け, 機械製造業者, システムインテグレータと, 適切な産業用コンピューティング プラットフォームの選択は検査の信頼性に影響します, 生産稼働時間, データの精度, 長期的なシステムの拡張性.
この記事では、食品検査ビジョンシステムの仕組みについて説明します。, 実際の運用環境ではどのような課題が発生するか, ソリューション アーキテクチャがどのように構成されているか, 食品品質検査用の産業用コンピューターを選択する際に重要なハードウェア機能はどれですか.
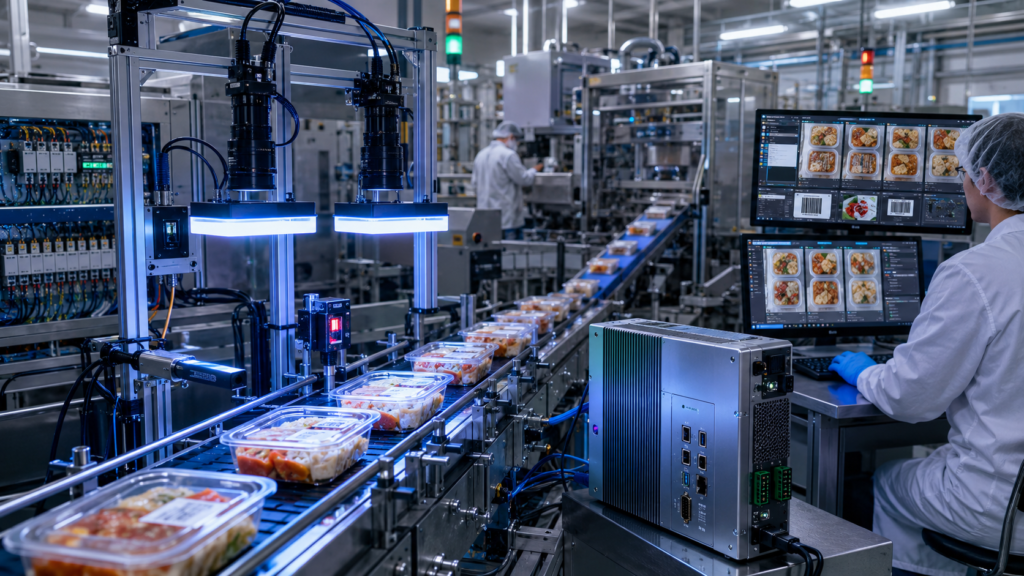
産業用コンピューターは食品品質検査用にカメラ画像を処理します, 梱包確認, ラベルチェック, と生産トレーサビリティ.
業界の概要
食品検査の自動化が進んでいる
食品メーカーは製品の一貫性を向上させるというプレッシャーの増大に直面している, 汚染リスクを軽減, 強力な品質記録を維持します.
手動検査は今でも多くの工場で使用されています, しかし、疲労によって制限される可能性があります, スピード, 照明条件, そして一貫性のない判断. 生産ラインの高速化と自動化が進むにつれて, 目視検査もより安定して再現可能になる必要があります.
食品検査ビジョンシステムがサポートできるのは、:
- 異物検出
- 色・外観検査
- 形状とサイズの確認
- 充填レベル検査
- シール検査
- 包装欠陥の検出
- ラベルとバーコードの検証
- 日付コード検査
- 仕分けとグレーディング
- トレーサビリティデータの収集
これらのアプリケーションには、生産プロセスに近い信頼性の高いコンピューティング ハードウェアが必要です。.
食品製造でビジョンシステムが使用される理由
ビジョンシステムは製品を継続的かつ一貫して検査できます.
カメラは食品の画像をキャプチャします, パッケージ, ラベル, またはコンテナ. 産業用コンピューターは画像を処理し、製品が品質要件を満たしているかどうかを判断します。.
このアプローチは、手動の作業負荷を軽減し、シフト間の検査の一貫性を向上させるのに役立ちます。.
食品検査ビジョンは多くの生産現場で活用可能, パン屋さんも含めて, 飲み物, 乳製品, 食肉加工, 冷凍食品, スナック, 缶詰, 包装された食事, 農産物の選別.
産業用コンピューティングはローカル処理層です
食品検査ビジョン システムは安定したローカル コンピューティングに依存しています.
産業用コンピュータが画像データを受信, 検査アルゴリズムを実行します, 自動化機器と通信します, 検査結果を実稼働システムに送信します.
組み込みコンピュータは制御盤内に設置される場合があります, 選別機, 包装機, 検査ステーション, またはOEM機器のエンクロージャ.
オフィスグレードのPCとの比較, 産業用コンピュータは連続稼働に対する優れた適合性を実現, 産業用I/O, コンパクトな設置, および生産現場への展開.

製品バリエーション, パッケージの反射, ラベルエラー, 水分, 異物, 照明と照明は食品検査の信頼性に影響を与えます.
主要な課題
製品バリエーション
食品は自然に変化するものです.
通常商品でもサイズが異なる場合がございます, 形, 色, テクスチャ, そして表面の様子. このため、検査は堅固な製造部品の検査よりも困難になります。.
視覚システムは、許容可能な自然変動と実際の欠陥を区別する必要がある場合があります。.
一般的な課題には次のようなものがあります。:
- 凹凸のある製品形状
- 色の違い
- 表面質感の変化
- 壊れた商品または破損した商品
- 異物
- 過充填または過少充填のパッケージ
- しわのあるラベル
- 反射パッケージ
- 湿気や結露
- 素早い製品の動き
検査コンピュータは、画像を確実に処理し、このような変動する条件下でも安定した検査ロジックをサポートする必要があります。.
照明と表面反射
食品検査では照明が重要です.
透明包装, 光沢のあるフィルム, 金属缶, ペットボトル, 濡れた表面, 暗い製品はまぶしさを生み出す可能性があります, 影, またはコントラストが低い.
画質が悪いと検査精度が低下し、誤検知が増加する可能性があります.
実用的なシステムにはカメラ間の慎重な調整が必要です, レンズ, 点灯, 機械的取り付け, トリガータイミング, ソフトウェア, およびコンピューティングハードウェア.
産業用コンピュータは、必要に応じて安定したカメラの取得と照明制御をサポートする必要があります.
高速生産ライン
食品生産ラインの高速稼働が可能.
検査はコンベアに合わせて行う必要があります, 充填機, シール機, 仕分けシステム, および包装設備.
コンピュータが画像を十分に速く処理できない場合, 検査ステーションがボトルネックになる可能性がある.
重要なパフォーマンス要素には次のものがあります。:
- カメラの解像度
- カメラの数
- フレームレート
- 検査アルゴリズムの複雑さ
- AI モデルのワークロード
- コンベア速度
- リジェクトメカニズムのタイミング
- ローカルストレージの要件
- データのアップロード頻度
短期間のピークパフォーマンスよりも、安定した持続的なパフォーマンスが重要です.
衛生および産業環境の要件
食品生産環境には湿気が含まれる場合があります, 洗浄エリア, 温度変化, ほこり, 粉, 振動, 限られた設置スペース.
産業用コンピュータは必ずしもウォッシュダウン ゾーンに直接さらされるわけではありませんが、, 生産装置の近くや制御キャビネット内でも確実に動作する必要があります。.
ファンレス産業用コンピューターにより、粉塵の吸入とメンテナンスの要件が軽減されます。.
コンパクトな組み込みコンピュータは、システムを包装機械に統合する必要がある場合にも役立ちます。, 仕分けシステム, または検査装置.
トレーサビリティとデータ統合
検査結果は、生産記録に関連付けられたときに最も価値があります。.
食品検査ビジョン システムでは、画像結果とバッチ番号をリンクする必要がある場合があります。, プロダクトID, タイムスタンプ, ステーションID, 梱包情報, ラベルデータ, そして品質記録.
これにはMESとの安定した通信が必要です, 品質システム, 本番データベース, バーコードシステム, および工場のダッシュボード.
検査データが不完全な場合, 品質分析とトレーサビリティの信頼性が低下する.

産業用コンピューターが食品検査カメラを接続, 自動化装置, 包装機, MES, と工場の品質システム.
食品検査ビジョンシステムのアーキテクチャ
画像取得層
画像取得層にはカメラが含まれます, レンズ, 照明モジュール, トリガーセンサー, および機械的な取り付け.
このレイヤーは製品の画像をキャプチャします, パッケージ, ラベル, シール, コンテナ, またはコンベア.
アプリケーションに応じて, システムがキャプチャする可能性があります:
- 製品外観イメージ
- パッケージイメージ
- シールエリアイメージ
- ラベル画像
- バーコードまたはQRコード画像
- 日付コード画像
- フルレベル画像
- 異物画像
- 画像の並べ替えとグレーディング
ソフトウェアが信頼性の高い検査決定を下すには、安定した画像品質が不可欠です.
産業用コンピューティング層
産業用コンピューティング層は、産業用コンピューターまたは組み込みコンピューターがローカル画像処理を実行する場所です。.
この層では, コンピュータが:
- カメラから画像データを受信
- 検査ソフトウェアを実行する
- AI推論モデルを実行する
- 欠陥や異常を検出する
- ラベルとバーコードを確認する
- 充填レベルまたはシールの品質を確認してください
- 検査画像とログを保存
- 合格または不合格の結果を PLC に送信
- データを品質システムにアップロードする
- 検査ステータスをローカルに表示
この層は検査精度に直接影響するため、安定している必要があります。, リジェクトタイミング, そして生産の継続性.
自動化制御層
自動化制御層はビジョンシステムと生産設備を接続します。.
PLC, コンベアコントローラー, 選別機, 充填機, 包装機, または拒否メカニズムが画像キャプチャをトリガーしたり、検査結果を受信したりする可能性があります.
例えば, パッケージのラベルが間違っている場合, 産業用コンピュータは失敗信号を PLC に送信できます。. その後、システムは拒否メカニズムを作動させたり、オペレーターに警告したりする場合があります。.
この閉ループ通信は、検査結果を実際の生産活動に変えるのに役立ちます.
データ管理層
食品検査データは多くの場合、保存し、生産記録と関連付けることが必要です。.
産業用コンピュータはデータを MES に送信する場合があります, 品質管理ソフトウェア, 本番データベース, または工場のダッシュボード.
データには以下が含まれる場合があります:
- プロダクトID
- バッチ番号
- 検査結果
- 欠陥カテゴリ
- 証拠画像
- タイムスタンプ
- ステーションID
- 行番号
- ラベル情報
- 拒否ステータス
これによりトレーサビリティがサポートされます, 品質レポート, プロセスの改善, および顧客監査の準備.
ユーザーインターフェイス層
オペレーターとエンジニアは実用的なローカルインターフェースを必要としています.
産業用コンピュータはモニタに接続できます, タッチスクリーン, キーボード, またはHMIパネル. インターフェースはライブ画像を表示できます, 検査結果, 欠陥箇所, アラーム, 生産数, およびシステムログ.
明確なインターフェースにより、メンテナンスチームが設定を調整するのに役立ちます, 拒否された製品をレビューする, 検査の問題を迅速に解決します.

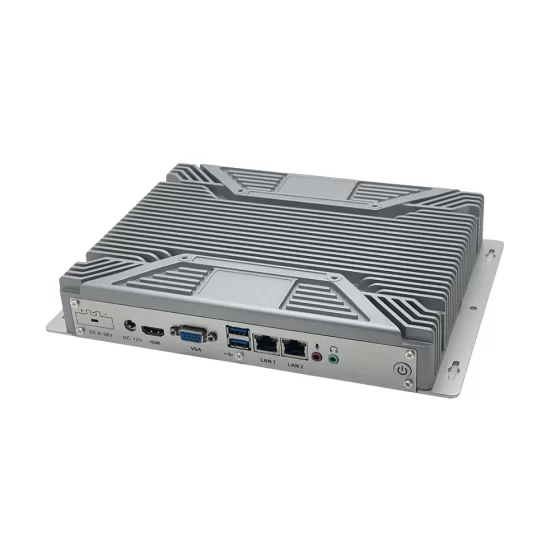
ファンレス産業用コンピューターは、工場のキャビネットや生産ラインでの信頼性の高い食品検査の展開をサポートします.
主な特長
安定した画像処理性能
食品検査ビジョンコンピュータには安定した画像処理性能が求められる.
アプリケーションごとに異なるコンピューティング レベルが必要になります. 簡単なバーコードまたはラベルの検証には、コンパクトな組み込みコンピューターを使用できます。. マルチカメラ AI 検査または高速仕分けには、より強力な産業用 PC またはエッジ AI コンピューターが必要になる場合があります.
ハードウェアの選択は次の点を考慮する必要があります:
- カメラの解像度
- カメラの数
- コンベア速度
- AI モデルの複雑さ
- 検査サイクルタイム
- ローカル画像ストレージ
- 表示要件
- PLC通信タイミング
- MES またはデータベースのアップロードが必要
実生産時の安定した検査を目指します, ベンチマークスコアが高いだけではなく.
カメラおよびビジョンインターフェイスのサポート
食品検査システムでは通常、USB または Ethernet カメラが使用されます.
産業用コンピュータは、安定した画像取得に必要なカメラ インターフェイスと十分な帯域幅を提供する必要があります。.
便利な機能には次のようなものがあります。:
- USB 3.0 ポート
- 複数のLANポート
- M.2拡張
- PCIeの拡張
- HDMI または DisplayPort 出力
- 高速ストレージ
- 安定した電源設計
マルチカメラシステム向け, カメラのトラフィックを工場のネットワーク トラフィックから分離する必要がある場合があります.
生産統合のための産業用 I/O
ビジョンコンピュータは実際の生産設備に接続する必要があります.
重要な I/O オプションには次のものがあります。:
- LAN
- USB
- RS232
- RS485
- GPIO
- デジタル入力
- デジタル出力
- HDMI
- ディスプレイポート
これらのインターフェースはカメラをサポートできます, センサー, PLC, 照明コントローラー, バーコードリーダー, アラーム, コンベア, プリンター, そして拒否メカニズム.
柔軟な I/O により外部アダプタが減り、システムの信頼性が向上します.
ファンレスで堅牢な設計
ファンレス産業用コンピューターは多くの食品検査環境で役立ちます.
粉塵の侵入を減らし、一般的な機械的故障点を 1 つ除去します。. 小麦粉の産地では貴重です。, 粉, 粒子, または限られたメンテナンス アクセスが標準 PC に影響を与える可能性があります.
頑丈な筐体がコンピューターを振動から保護します。, ケーブルストレス, およびキャビネットの設置条件.
熱設計は依然として慎重に検討する必要があります, 特に高性能ビジョンまたは AI ワークロードの場合.
検査記録を確実に保管
食品検査システムでは画像を保存する必要がある場合がある, ログ, 欠陥記録, ラベル検証結果, そして制作レポートも.
SSD ストレージは、機械式ドライブよりも応答が速く、耐衝撃性に優れているため、一般的に好まれます。.
検査画像を多数保存するシステム向け, ストレージ容量, 書き込み耐久性, データ保持ポリシーはシステム設計時に検討する必要があります。.
長いライフサイクルと保守性
食品生産設備は長年にわたって使用され続ける可能性があります.
コンピューターのモデルが頻繁に変更される, インターフェース, ドライバー, または拡張オプションにより検証やメンテナンスの問題が発生する可能性があります.
ライフサイクル プランニングを備えた産業用コンピューティング プラットフォームにより、メーカーや機械製造業者が複数のラインにわたって安定した検査システムを維持できるようになります, 植物, と機器の世代.

食品検査ビジョンシステムは包装検証を改善します, トレーサビリティ, 並べ替え, 欠陥レビュー, および生産品質の監視.
導入シナリオ
異物検出
食品検査ビジョンシステムは生産ラインでの異物検出に役立ちます.
カメラが製品またはコンベア表面を検査します, 産業用コンピューターが画像を処理して異常な物体を特定する間, 汚染, または製品フローに属さない目に見える材料.
システムは失敗結果を PLC に送信したり、自動削除の拒否メカニズムを送信したりできます。.
製品の外観検査
食品には色の外観検査が必要な場合があります, 形, サイズ, 表面欠陥, または損傷.
ビジョンコンピューターは画像を処理し、品質ルールや AI モデルと製品を比較できます。.
焼き菓子に便利です, スナック, 果物, 野菜, 肉製品, 冷凍食品, および包装された食品.
選別と等級付け
ビジョンシステムは製品の仕分けとグレーディングをサポートできます.
コンピューターは色などの視覚的特徴を分析できます, サイズ, 形, 表面状態, または目に見える欠陥. その後、システムは自動化機器に仕分け指示を送信できます。.
これは農産物の一貫性の向上に役立ちます, 加工食品, そして包装された商品.
充填レベル検査
ボトルの充填レベル検査は重要です, 瓶, 缶, カップ, トレイ, および包装された液体または半液体製品.
ビジョンシステムは製品レベルが期待範囲内であるかどうかを検証できます.
産業用コンピュータが画像を処理し、合格または不合格の結果を生産管理システムに送信します。.
シールとパッケージの検査
包装の欠陥は製品の安全性に影響を与える可能性があります, 貯蔵寿命 , そして顧客満足度.
食品検査ビジョンシステムでシールの品質を確認可能, パッケージダメージ, 欠けた蓋, 閉まりが悪い, しわ, 変形, または目に見える汚れ.
ビジョンコンピュータは画像を処理し、品質追跡のための検査結果を記録します。.
ラベルとバーコードの検証
食品の包装には正確なラベルが必要なことがよくあります, バーコード, QRコード, 日付コード, バッチ番号, そして製品情報.
ビジョンシステムは正しいラベルが存在することを確認できます, 読める, そして適切に配置された.
産業用コンピュータは認識結果を生産記録に結び付けることができます, 包装ライン, およびトレーサビリティシステム.
最終品質検査
出荷前, 食品には最終検査が必要な場合があります.
包装外観チェックシステム, ラベルの精度, バーコードの可読性, 製品数, パッケージの完全性, および目に見える欠陥.
これにより、出荷エラーが削減され、製品が工場から出荷される前の品質保証がサポートされます。.
OEM食品検査装置
機械メーカーは、組み込みコンピュータまたは産業用マザーボードを食品検査装置に統合できます.
コンピューティング プラットフォームはカメラ処理を提供できます, HMIディスプレイ, PLC通信, 拒否制御, ローカルストレージ, そしてデータ出力.
これにより、OEM は工場統合に対応した検査システムを提供できます。.
ビジネス上のメリット
検査の一貫性の向上
食品検査ビジョンシステムは、生産シフト全体にわたる検査の一貫性を向上させるのに役立ちます.
産業用コンピューターは、定義されたルールまたは AI モデルに従って画像を処理します. 手作業による判断への依存を軽減し、安定した検査性能を維持します。.
一貫した検査は、高速生産や繰り返しの品質チェックにとって特に重要です。.
手作業による検査作業の軽減
手作業による検査は繰り返しで面倒な作業になる可能性がある.
ビジョンシステムは多くの検査タスクを自動化します, オペレーターが例外処理に集中できるようにする, マシンのセットアップ, そしてプロセスの改善.
これにより、疲労による欠陥の見逃しリスクを軽減しながら、効率を向上させることができます。.
品質に関する意思決定を迅速化
ローカル画像処理により、品質の決定を生産ラインの近くで行うことが可能になります.
産業用コンピュータはパスを送信できます, 失敗, または欠陥カテゴリの結果を PLC に送信し、メカニズムを迅速に拒否します.
これにより、不良品を早期に除去し、下流の品質リスクを軽減できます。.
より強力なトレーサビリティ
検査結果をバッチ番号と紐付けることが可能, プロダクトID, ラベルデータ, 画像, タイムスタンプ, そして駅情報.
これにより、食品生産のより強力な品質記録が作成されます.
信頼できるトレーサビリティで監査をサポート, 顧客の苦情調査, プロセス分析, そして継続的な改善.
より良いプロセス改善
食品検査ビジョンシステムは有用な品質データを生成します.
メーカーは不良傾向を分析できる, 梱包の問題, ラベル付けエラー, 結果の並べ替え, プロセスの変動.
信頼性の高い産業用コンピューターは、このデータが一貫して収集され、工場システムに接続されることを保証します。.
スケーラブルな本番展開
標準化された産業用コンピューティング プラットフォームにより、複数のラインや工場にわたる食品検査システムの導入が容易になります。.
一貫したハードウェアによりソフトウェア イメージが簡素化されます, ドライバー管理, スペアパーツの計画, メンテナンストレーニング, および長期的な技術サポート.
食品製造におけるスケーラブルなデジタル品質管理をサポートします.
CoreIPC を選ぶ理由
CoreIPC はマシンビジョン用の産業用コンピューティング プラットフォームを提供します, ファクトリーオートメーション, 組み込みシステム, および品質検査アプリケーション. 食品検査ビジョンシステム用, CoreIPC は信頼性の高い産業用コンピューター ハードウェアに重点を置いています, 組み込みコンピュータソリューション, 柔軟な I/O 構成, コンパクトなシステム設計, OEM/ODMカスタマイズサポート. CoreIPC はシステム インテグレーターを支援します, 食品機器メーカー, 製造チームは実際の導入要件に適合するコンピューティング プラットフォームを選択します, カメラインターフェースを含む, 検査作業負荷, オートメーションコミュニケーション, 取り付け方法, 電源入力, 熱設計, ストレージのニーズ, およびライフサイクル計画.
よくある質問
1. 食品検査ビジョンシステムとは?
カメラを使用した食品検査ビジョンシステム, 点灯, 検査ソフトウェア, 食品や包装を自動的に検査する産業用コンピューティング ハードウェア.
外観上の欠陥を検出できます, 異物, フィルレベルの問題, 梱包の問題, ラベルエラー, バーコードの問題, 目に見える品質異常. このシステムは検査の一貫性を向上させ、品質データを生産記録に結び付けるのに役立ちます。.
2. 食品検査ビジョンに産業用コンピュータを使用する理由?
産業用コンピューターは、生産ラインの画像検査に必要な処理と接続を提供します。.
カメラ画像を受信できる, 検査ソフトウェアまたは AI モデルを実行する, PLCと通信する, センサーや照明コントローラーに接続, 検査記録を保管する, データを品質システムにアップロードします. オフィスPCよりも産業用の連続稼働に適しています。.
3. 組み込みコンピュータは食品検査装置にどのように使用されていますか?
組み込みコンピュータを検査機内に設置可能, 制御盤, 仕分けシステム, 包装機, またはコンパクトな生産ワークステーション.
カメラデータを処理できます, 自動化機器と通信する, 現地の検査結果を表示する, レコードを工場システムに送信します. コンパクト設計でOEM食品検査装置に最適.
4. 食品検査ビジョンで何が検出できるか?
食品検査ビジョンは製品の損傷の検出をサポートします, カラーバリエーション, 形状異常, 異物, フィルレベルの問題, シールの欠陥, ラベルエラー, バーコードの問題, 梱包のダメージ, 目に見える汚れ.
正確な検出能力はカメラの設定によって異なります, 照明デザイン, ソフトウェアロジック, 製品バリエーション, そして実際の製品テスト.
5. 食品検査ビジョンコンピュータにとって重要なインターフェースは何ですか?
重要なインターフェイスには USB が含まれる場合があります 3.0, 複数のLANポート, RS232, RS485, GPIO, デジタル入力, デジタル出力, HDMI, ディスプレイポート, M.2, およびPCIe拡張.
カメラインターフェースは画像取得に重要です. 産業用 I/O は PLC 通信に役立ちます, トリガーセンサー, 照明制御, アラーム, コンベア, そして拒否メカニズム.
6. 食品検査に適したファンレス産業用コンピュータです。?
ファンレス産業用コンピュータは、ほこりの侵入を減らし、一般的な機械的故障点を取り除くため、多くの場合適しています。.
これは、粒子が存在する食品生産環境で役立ちます。, 粉, または長時間の稼働. しかし, 熱条件, キャビネットの配置, 仕事量, 最終的な選択の前に、メンテナンス要件を検討する必要があります。.
7. 画像検査は食品のトレーサビリティをどのようにサポートするか?
画像検査では検査結果と製品IDを紐付けることでトレーサビリティをサポート, バッチ番号, タイムスタンプ, 駅情報, ラベルデータ, バーコード値, そして画像記録.
このデータは MES にアップロードできます, 品質システム, または実稼働データベース. 完全な記録は監査のサポートに役立ちます, 顧客の苦情分析, そしてプロセスの改善.
8. 食品検査ビジョンシステムはAIを利用できるか?
はい. 欠陥が変動する場合、または固定ルールで定義することが難しい場合に AI を使用できる.
AI モデルは表面欠陥の特定に役立ちます, 製品の異常, 梱包の問題, そして異物. しかし, AI 検査の成功は依然として適切なカメラの選択に依存します, 照明デザイン, モデルトレーニング, 安定した産業用コンピューティング ハードウェア.
9. 食品検査ビジョンシステムを導入する前にテストすべきこと?
導入前, システムは実際の製品でテストする必要があります, 実際の包装, プロダクション照明, 実際のコンベア速度, カメラの解像度, 検査ソフトウェア, PLC通信, リジェクトタイミング, ストレージのワークロード, およびネットワーク状況.
生産リスクを軽減するには、長期にわたる安定性と熱性能もテストする必要があります。.
10. 食品検査ビジョンを MES または品質システムに接続できますか?
はい. 産業用コンピュータから検査結果をMESに送信可能, 高品質のデータベース, または工場のダッシュボード.
アップロードされたデータには製品 ID が含まれる場合があります, バッチ番号, 検査結果, 欠陥カテゴリ, 画像記録, タイムスタンプ, とライン情報. これにより、品質検査と生産トレーサビリティおよびプロセス分析を結び付けることができます。.
結論
食品検査ビジョンシステムは自動品質管理の実用的な基盤です, 梱包確認, 欠陥検出, トレーサビリティ, 食品製造における生産データの統合.
産業用コンピューティング ハードウェアをカメラの近くに配置することにより、, 照明システム, センサー, PLC, コンベア, 包装機, そして拒否メカニズム, メーカーは検査データをローカルで処理し、品質問題に迅速に対応できるようになります。.
実際の導入要件に応じて、適切な産業用コンピュータまたは組み込みコンピュータを選択する必要があります。, カメラインターフェースを含む, 処理ワークロード, I/O構成, ネットワーク設計, ストレージのニーズ, 取付方法, 電源入力, 熱条件, オペレーティング システムのサポート, およびライフサイクル計画.
CoreIPC は、実際の工場展開向けに設計された産業用コンピューティング プラットフォームで食品検査ビジョン プロジェクトをサポートします. 適切なハードウェア基盤があれば, 食品メーカーや機器製造業者は、より信頼性の高い製品を構築できる, スケーラブルな, データ駆動型の品質管理システム.
お問い合わせ
産業用コンピュータを探しています, 組み込みコンピュータ, または食品検査ビジョンシステム用の産業用マザーボード?
プロジェクトの要件については、CoreIPC にお問い合わせください。, カメラインターフェースを含む, 検査作業量, I/O構成, オートメーションコミュニケーション, 取付方法, 電源入力, 動作環境, ライフサイクルのニーズ, および OEM/ODM カスタマイズ オプション.